

 +7 (812) 335-20-45
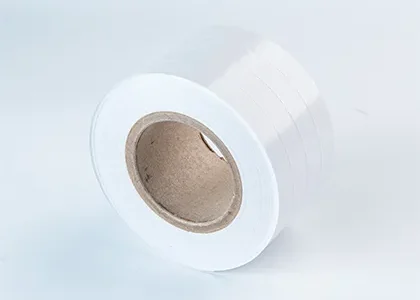
Проблемы выбора и использования силиконизированной ПЭ бумаги
Многие менеджеры сталкиваются с двумя ключевыми проблемами при выборе силикионизированной бумаги. Во-первых, сложно подобрать параметры: тип основы и усилие отслаивания. Стандартные решения часто не работают (например, упаковочная бумага без сопротивления излому трескается при транспортировке). Во-вторых, возникают дефекты: остатки клея при нанесении подложки или замятия на линии. Это ведёт к росту затрат на переработку. Обе проблемы решаются через правильный подбор материала и устранение коренных причин. Ниже даны практические рекомендации.
Как выбрать подходящую силиконизированную ПЭ бумагу: 4 основных параметра
Выбор не должен основываться только на цене или типовых моделях. Необходимо соотносить параметры бумаги с производственными задачами.
1. Тип основы: базовая пригодность для вашей отрасли
Материал состоит из полиэтиленового покрытия и бумажной основы. Тип основы определяет сферу применения.
Упаковка и клеевые ленты. Используйте основу из древесной целлюлозы с полиэтиленовым покрытием. Она устойчива к изломам и расслаиванию при производстве рулонных лент и упаковки.
Электроника и медицина. Выбирайте высокоплотную целлюлозную основу. Допуск по плоскостности поверхности не более 0,1 мм. Это исключает пузыри при склеивании, а также соответствует требованиям по гигиене.
2. Усилие отслаивания: подбирайте под потребности (не просто «чем меньше, тем лучше»)
Усилие отслаивания — это сила, необходимая для отделения клеевого материала от бумаги. Неверное значение приводит к проблемам.
Низкое (5–10 г/дюйм). Для слабо клеящихся изделий (рекламные этикетки, алмазная мозаика). Лёгкое отделение вручную.
Среднее (20–50 г/дюйм). Для средне клеящихся изделий (обычные ленты, производство композитов). Бумага не отклеивается в процессе производства, но легко отделяется на финишных операциях.
Высокое (80–150 г/дюйм). Для сильно клеящихся изделий (автомобильные плёнки, тяжёлая упаковка). Предотвращает преждевременное отслаивание при транспортировке и обработке.
3. Термостойкость: соответствие производственным и транспортным условиям
Требования различаются по отраслям.
Общего назначения (упаковка, реклама). Достаточно диапазона от –20°C до +80°C для обычных производственных и транспортных процессов.
Специальные (электроника, новые источники энергии). Требуется термостойкость не менее 120°C. Это предотвращает деформацию и отслаивание покрытия при пайке компонентов или высокотемпературной склейке.
4. Чистота поверхности: избегайте «невидимых потерь»
Пыль и примеси влияют на качество продукции.
Электроника и медицина. Требуется чистота не менее 99,9% (не более 10 частиц пыли на 1 м²). Иначе частицы попадают на чипы или повязки, вызывая брак.
Общая промышленность. Достаточно чистоты не менее 95%. Это снижает загрязнение клея и уменьшает объём переработки.
Частые проблемы в эксплуатации: быстрые решения
Даже при правильном выборе материала возможны ошибки в работе. Ниже приведены причины и способы устранения.
Проблема 1. Остатки клея после отслаивания — как предотвратить
Клиенты часто наблюдают следы клея на готовой продукции. Основные причины:
Неравномерность покрытия. Отклонение толщины полиэтиленового слоя более ±0,03 мм. На более тонких участках покрытие отделяется вместе с клеем.
Недостаточное отверждение. Неполная сушка приводит к сцеплению полиэтилена с клеем.
Решение. Выбирайте продукцию со сквозным контролем на всех этапах (от основы до готового рулона). Например, выборочный контроль партии не менее 5% позволяет выдерживать допуск по толщине в пределах ±0,02 мм. Дополнительная выдержка при постоянной температуре в течение 72 часов полностью исключает остатки клея.
Проблема 2. Замятия на высокоскоростных линиях — как адаптировать материал
При производстве лент и этикеток на линии со скоростью 300 м/мин и выше возможны замятия и отклонения. Причины:
Чрезмерный допуск по толщине. Колебания более ±0,02 мм вызывают нестабильность натяжения.
Неровные кромки. Заусенцы при резке более 0,1 мм цепляются за направляющие ролики.
Решение. Отдавайте предпочтение высокоточной резке и строгому контролю толщины. Например, лазерная резка обеспечивает заусенцы не более 0,05 мм. Допуск по толщине выдерживайте не более ±0,01 мм. Это повышает стабильность подачи материала до 99,5%.
Заключение
Ключевой принцип выбора ПЭ силиконизированной (антиадгезионной) бумаги — избегать типовых решений, выбирать адаптированные. Сначала определите основные параметре (тип основы, усилие отслаивания и другие) под вашу отрасль. Затем исключите риски появления остатков клея и замятий. Если у вас возникают сложности с выбором или эксплуатацией — свяжитесь с нами для получения индивидуального решения и тестирования образцов. Это сделает ваше производство более эффективным и бесперебойным.

 Силиконизированная (антиадгезионная) бумага
 Силиконизированная (антиадгезионная) плёнка
 Клей-расплав (Hot Melt)
 Бумага-основа под силиконизацию
 Материалы для производства курьерских пакетов


